主要从事新型塑料机械研究开发
设计制造及销售服务
咨询热线:
13864863481

设计制造及销售服务
13864863481

塑料管材生产线作为市政给排水、燃气输送、电力通信及农业灌溉等领域管材制造的核心装备,其结构设计与工艺原理直接决定了管材的尺寸精度、物理性能和长期使用寿命。整套生产线由挤出主机、管材模具、真空定型冷却系统、牵引机、切割机及辅助设备组成,各单元协同运作,将塑料原料通过熔融塑化、连续挤出、定型冷却、牵引切割等一系列工序,转化为符合标准规格的优质管材产品。这种连续化、自动化的生产方式,使管材生产效率和质量稳定性远超传统间歇式成型工艺。
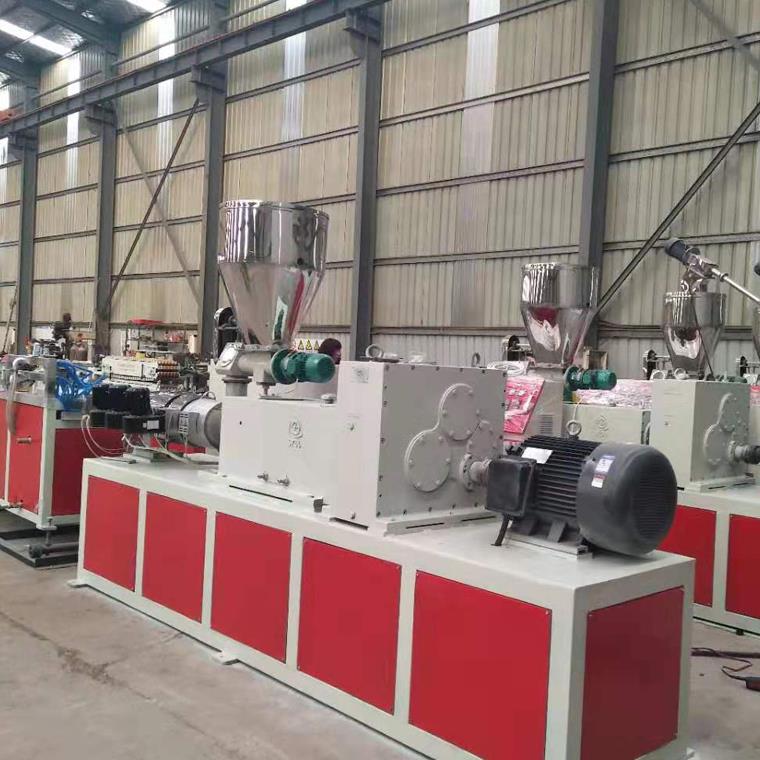
挤出主机是塑料管材生产线的动力核心,负责将固体塑料原料熔融塑化并建立足够的挤出压力。主机采用单螺杆或双螺杆挤出机结构,螺杆直径从45mm至150mm不等,适应不同规格管材的产量需求。料筒分段加热,温度沿进料段、压缩段和计量段逐步升高,各段温度通过PID温控器精确独立控制,控温精度达到±1℃。螺杆转动将物料从进料口推向机头方向,物料在前进过程中经历固体输送、熔融压缩和熔体均化三个阶段。螺杆的压缩比和长径比(L/D)是影响塑化质量的关键参数——排水和给水管材生产通常选用L/D为28~33的渐变型螺杆,兼顾产量和塑化质量;燃气管道等高要求应用则选用L/D为33~38的屏障型螺杆,以获得更均匀的熔体温度分布。料筒内壁与螺杆外径之间的间隙控制在0.1~0.3mm范围内,过大的间隙会导致熔体倒流、产量下降和能耗升高。驱动系统采用交流变频电机配合硬齿面减速箱,实现螺杆转速的无级精确调节,适应不同原料和产量需求。
管材模具(机头)是决定管材壁厚均匀性和尺寸精度的核心部件。模具设计为螺旋芯棒式或篮式结构,其内部流道经过计算机流体动力学优化,确保熔体在进入成型段前沿圆周方向均匀分布。芯棒与口模之间的环形间隙决定了管材的壁厚,间隙调整通过口模和芯棒的轴向相对移动来实现,调整精度可达0.01mm。模具的压缩比和定型段长度需根据原料特性精心设计——聚乙烯管材模具的压缩比一般为3~5,定型段长度为口模间隙的10~15倍,以保证熔体在出口处具有足够的致密性和最小的挤出胀大。模具采用优质模具钢或耐热不锈钢制造,流道表面经精密抛光至Ra0.4μm以下,有效降低熔体流动阻力并防止物料分解残留。
真空定型冷却系统是将挤出管坯定型为精确尺寸管材的关键环节。从模具挤出的管坯进入真空定型箱,在箱体内径与管材外径精确匹配的定型套中,通过真空吸附使管坯外壁紧贴定型套内壁,同时冷却水通过喷淋或浸泡方式对管材进行强制冷却。定型套采用分段式铜套或铝套结构,按管径逐段缩径,使管材外径稳定在标准公差范围内(通常为±0.5mm)。真空度一般控制在-0.03~-0.06MPa之间,冷却水温在15~25℃范围内可调。定型箱后连接喷淋冷却箱,管材在其中完成进一步冷却至接近室温,确保管材尺寸的最终稳定。牵引机负责以恒定速度将管材从生产线上拉出,其牵引速度与挤出机的挤出量须精确匹配,牵引速度波动控制在±0.5%以内。切割机在管材达到设定长度后自动启动切割,切割方式可选择行星式切割或锯片切割,切口端面应平整垂直。这种高度集成的工艺设计和连续化生产模式,使塑料管材生产线能够以每分钟0.5~6米的速度稳定产出优质管材。


咨询热线
13864863481
 科成塑料机械