主要从事新型塑料机械研究开发
设计制造及销售服务
咨询热线:
13864863481

设计制造及销售服务
13864863481

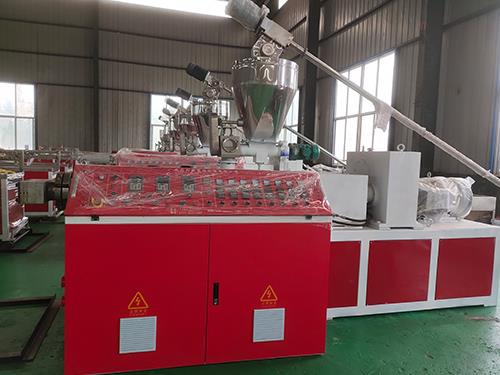
阴阳角线条生产设备的挤出机通常配置多个独立加热区(机筒4-6区,模头3-5区),采用铸铝加热圈或陶瓷加热器,配合风冷或油冷系统。各温区温度需根据材料特性和产量精确设定。以PVC阴阳角线条为例,加料段温度160-170℃,压缩段170-180℃,计量段180-185℃,模头温度185-195℃(模头入口段185-190℃,出口段190-195℃)。温度过高会导致PVC分解产生HCL(分解温度>200℃),过低则塑化不良(塑化度<60%将影响产品力学性能)。温控仪表采用PID算法,控温精度±1℃。加热功率配置:机筒加热功率一般为挤出机电机功率的50%-70%,如55kW挤出机配30-40kW加热功率;模头加热功率为5-15kW,根据模头大小和加热区数量确定。
冷却系统包括机筒强制风冷和螺杆芯部油冷。风冷通过离心风机对机筒吹风,快速带走热量,防止过热。风机功率一般为0.75-2.2kW,风量1000-3000m³/h。螺杆芯部通冷却油(30-50℃),通过热交换器带走摩擦热,提高物料输送效率。冷却油循环系统配备油泵(流量10-30L/min)和板式换热器(换热面积5-15m²)。机筒温度偏差超过±3℃时,PID输出信号控制风机启停或变频调速,调节冷却强度。模头加热区需独立控制,尤其是共挤流道区域,温度偏差过大(>3℃)可能导致层厚不均(厚度偏差可达±0.1mm)。采用多通道温度采集模块(采样周期0.1秒)和固态继电器(SSR)实现快速响应(响应时间<10ms),相比传统接触器可延长加热元件寿命2-3倍。
节能优化是现代化设备的重要方向。传统的铸铝加热圈热效率仅60%-70%,且向外散热损失大(表面温度可达200-250℃)。电磁感应加热器可提高热效率至90%以上,且升温迅速(从室温升至200℃仅需5-8分钟),节能25%-35%。电磁加热器通过高频交变磁场在机筒金属内部产生涡流发热,加热均匀性好,热惯性小。同时,对机筒和模头进行保温隔热(加装纳米气凝胶保温层,厚度10-20mm,导热系数≤0.02W/(m·K)),减少热量散失。某阴阳角线条生产设备采用电磁加热+保温后,每小时耗电量从45kW降至30kW,年省电约10万度(以年运行8000小时计)。模头加热器改用陶瓷加热带(功率密度2.5-3.5W/cm²)配合不锈钢外壳,热效率比铸铝加热圈提高10%-15%。冷却水的循环利用也是节能措施之一:定型套和冷却水箱的排水经冷却塔(冷却能力为设备发热量的1.2-1.5倍)降温后循环使用,冷却水循环利用率≥95%,补充水量仅为总循环量的2%-5%。冷却水温度由温控阀自动调节(设定温度20-25℃),冬季气温低时减少冷却塔运行时间,节省水泵能耗。对于严寒地区,冷却水需添加防冻液(乙二醇浓度25%-35%),防止结冰损坏设备。
建议对加热系统每年进行一次能耗审计,分析各加热区的能耗占比,优化加热功率分配。对于长时间连续运行的生产线,可采用“待机保温”模式(温度降至160-170℃维持,再升温至工作温度仅需5-10分钟),较完全停机再升温节省能耗约30%。此外,利用挤出过程中的摩擦热和剪切热可进一步减少加热能耗,通过优化螺杆设计(如增加混炼段长度和屏障数量)提高机械能转化率,降低外部加热功率需求约10%-15%。合理设置各温区温度梯度(梯度控制在5-10℃),避免能量浪费,同时保证塑化质量(塑化度控制在65%-75%)。温控系统的优化不仅降低了能耗,还提高了温度稳定性(波动幅度从±3℃降至±0.5℃),从而提升阴阳角线条的尺寸精度和表面质量(表面粗糙度Ra从1.6μm降至0.8μm),并延长了螺杆和机筒的使用寿命(因热疲劳减少,寿命延长20%-30%)。对于新建生产线或改造项目,建议选用总功率计算为实际需求1.2倍的变频加热系统,为未来产能提升预留空间,同时避免加热功率过载导致电网冲击。实现加热冷却系统的智能化管理,是阴阳角线条生产设备高效、节能、稳定运行的基础,也是提升企业综合竞争力的关键因素。


咨询热线
13864863481
 科成塑料机械